 2026.11.03
 142 浏览



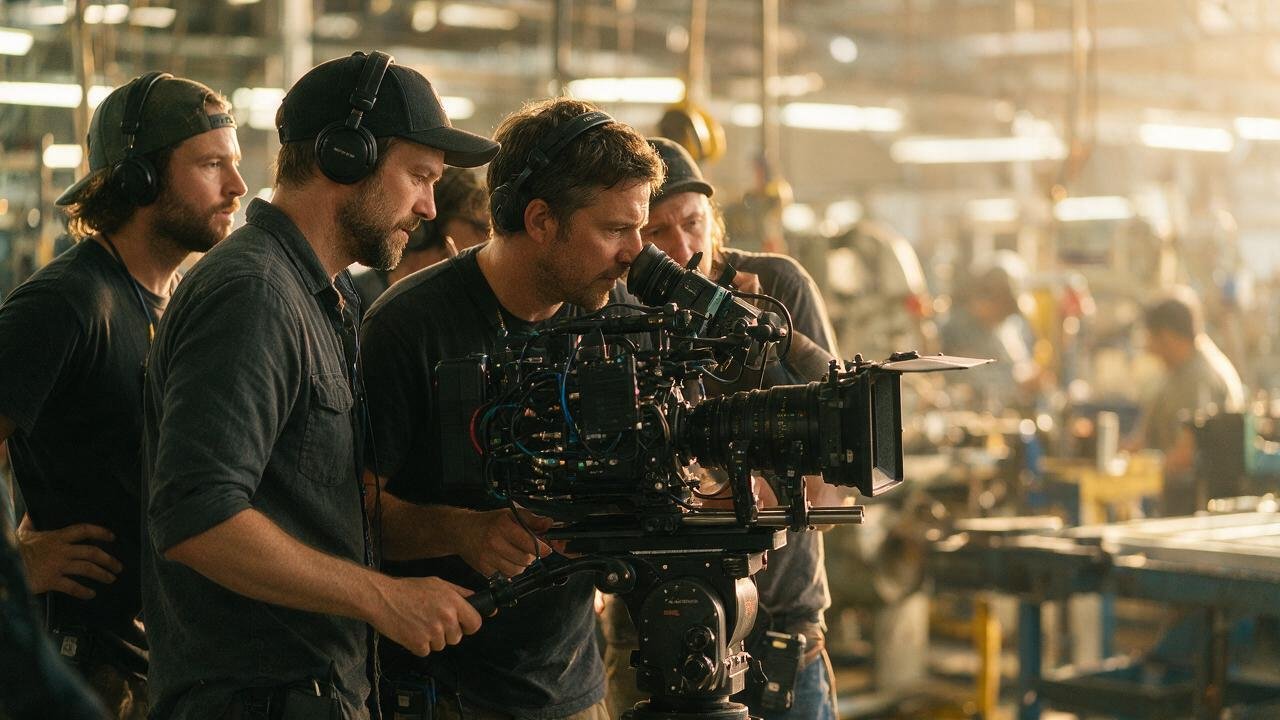
制造业工厂宣传片拍砸了是什么样?就是镜头跟着导览路线走:大门logo→前台合影→车间标准化流程绕一圈→领导讲话→员工笑靥→结尾大航拍,客户看完记不住任何核心优势,只记得车间地面挺干净。天狐影视扎根工业影视赛道10余年,跑过300+城市的重工车间、精密制造厂区,攒下30000+工业类拍摄案例,手里攥着总货值1500万+的专业器材,今天就把拍硬核制造片不拍成流水账的实招全掏出来。
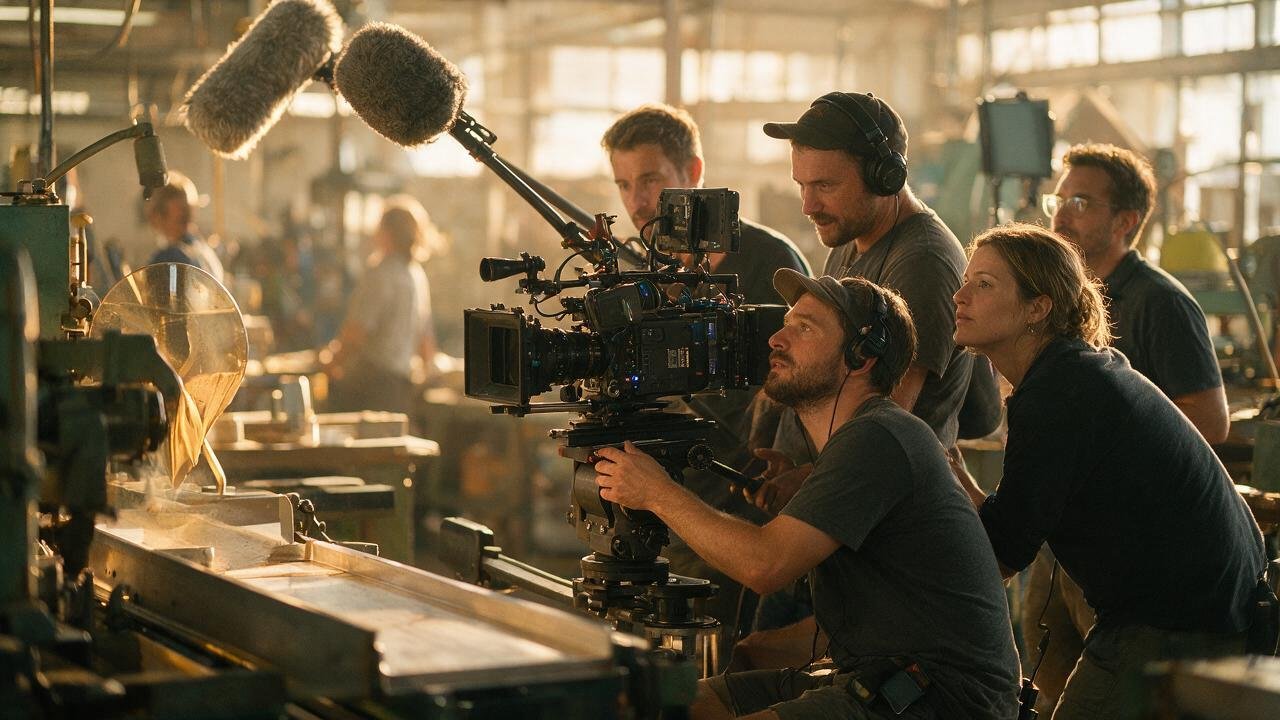
(一)别按厂区导览图勘景,要按“力的传递路径”找锚点。说实话,90%的制片刚进工厂勘景,都是跟着厂办的人走:先看原材料仓库,再看下料车间、机加工车间、装配车间、成品库,一圈记下来全是流程节点,拍出来自然就是巡游流水账。我们18年给徐州做重型工程机械的客户勘景,一开始厂办给的路线走下来,全是“我们从下料到装配全流程自主可控”的套话,后来我们蹲在车间3天,跟着早班师傅走,顺着“力怎么从钢材变成能吊百吨的吊臂”这个路径找:40mm厚的高强钢在等离子切割机下的弧光、8000吨压力机压弯吊臂时钢板的震颤、焊缝探伤时屏幕上跳动的波形、成品吊臂抬起来时液压杆的油膜反光——就这四个点,后来成了全片的记忆点,客户说展会上放,观众盯着这几个镜头看的时间,比之前看全片的时间还长。勘景的时间不能省,10分钟以下的片子,勘景至少要2天,每天跟1个完整班组,别跟行政,跟一线班长、老师傅聊,他们随口说的“这台机器整个华东就3台”“这个焊缝我们要磨3遍”,就是最好的视觉锚点。
(二)勘景要带3件“笨工具”,别只拿个相机拍素材。不瞒你说,早年我们勘景就带个单反,拍一圈照片回来做分镜,到了现场才发现,要么镜头拍不全,要么光线暗到ISO拉爆,要么机器运转的震动让脚架都稳不住。现在我们勘景必带三个东西:一是照度计,重工业车间里,行车下面的照度可能只有50lux,机床操作位的照度可能有800lux,不提前测,到了现场打光都不知道要带多少灯;二是震动测试仪,拍大型压力机、锻造设备的时候,离机器3米的地面震动可能到0.5g,普通液压脚架根本架不住,得提前准备沙袋、悬浮脚架,不然拍出来的镜头全是抖的;三是分贝仪,车间里噪音超过85分贝的话,无线麦根本收不到干净的同期声,得提前跟客户沟通,能不能在设备空转、低负荷的时候收音,或者准备接触式麦克风贴在设备外壳上收震动声。上次在无锡给一家做精密轴承的客户勘景,就是没测震动,第一天拍的时候,磨床运转的震动让2米外的脚架一直抖,拍出来的微距镜头全虚,最后临时调了悬浮云台过来,耽误了大半天时间,多花了2万多的器材加急运费。
(三)提前做“镜头准入清单”,别到了现场才说不能拍。这行干久了你就明白,工厂里能拍什么不能拍什么,绝对不是厂办一个人能说了算的。比如有些精密加工车间是恒温恒湿的,进去要穿无尘服,带进去的器材要提前做除尘处理,你扛着个大摇臂直接往里闯,保安直接给你拦下来;比如有些军工配套的车间,镜头绝对不能对着屏幕上的加工参数,不能拍产品的具体型号,你要是没提前问清楚,拍了一堆素材回来全要删,损失的都是自己的成本。我们现在勘景最后一步,就是拉着客户的生产主管、安全主管、保密专员开1小时的会,把每一个想拍的镜头列出来:能不能拍?拍的时候要不要清场?要不要穿特定的防护装备?设备能不能临时调整转速配合拍摄?都写在清单上双方签字。21年在德阳给一家做核电锻件的客户拍片,就是提前跟安全部门确认,拍万吨水压机作业的时候,我们可以在距离操作位5米的固定平台上架设高速摄影机,但是必须戴安全帽、穿防砸鞋,不能随意走动,最后拍出来的锻件压制成型的镜头,后来被客户拿去当国家级展会的主视觉素材,要是没提前走流程,根本不可能让你离那么近拍。
(一)别总用大广角拍机器全貌,要用“尺度参照物”衬出力量。很多人拍重工业设备,一上来就架个16mm的大广角,凑到机器跟前去拍,觉得这样显得机器大、有气势,结果拍出来的东西畸变严重,观众看了只觉得镜头晃,根本感受不到力量。我们拍大型设备的时候,一定会在镜头里放一个大家熟悉的尺度参照物:比如拍8000吨压力机,别光拍机器的大框架,要拍操作台上师傅放在按钮旁边的搪瓷缸,当压力机压下来的时候,搪瓷缸里的水跟着震出一圈圈波纹,你不用跟观众说这机器有多大压力,水波纹的震动就能让他感受到那个力道;比如拍直径12米的盾构机刀盘,别光航拍整个刀盘转,要拍工人拿着扳手拧刀盘上的螺栓,螺栓比工人的胳膊还粗,扳手卡上去的时候,工人整个上半身都要压上去使劲,尺寸对比一出来,根本不用旁白说“我们的设备直径超大”。这里给个参数参考:拍大型设备的全貌,用24-70mm的标准变焦镜头在8-12米的距离拍,畸变最小,尺度感最真实;要拍细节的话,用70-200mm的长焦在远处吊,压缩空间之后,金属的厚重感反而更强,别动不动就贴脸用大广角,那是拍房产样板间的手法,不是拍重工业的。
(二)高速摄影别乱堆帧率,要卡准“形变瞬间”拍。现在很多人拍工业片,一到设备运转的镜头就开1000帧高速,拍铁屑飞、火花溅,觉得这样高级,说实话,你帧率开得再高,没拍到最关键的那个形变瞬间,就是白瞎。比如拍等离子切割钢板,别一开始就开高速对着弧光拍,要等割枪刚接触钢板、钢板从固态变成液态、铁水刚开始往下滴的那半秒开高速,帧率开到500帧就够,快门速度调到1/2000秒,拍出来的铁水是带着拉丝的金属光泽的,不是一团糊的亮光;比如拍万吨水压机压锻件,别等压完了才拍,要等锻件刚接触压力机压头、表面的氧化皮开始崩裂的瞬间开高速,240帧就行,拍出来的氧化皮带着温度往外蹦,你能看到坚硬的金属在巨力下像面团一样变形的那个过程,那个视觉冲击力,比你拍10个机器全貌都强。这里算个成本账:高速摄影的器材成本不低,拿Phantom VEO 4K来说,单天的租赁费用是8500块,配一个专门的高速摄影助理,一天人工是1800块,要是你没卡准点,拍一堆没用的高速素材,一天一万多的成本就打水漂了。我们20年在包头给一家做稀土合金锻件的客户拍片,一开始摄影指导没找对触发点,拍了一上午的高速素材全是锻件压完之后的样子,一点形变的瞬间都没抓到,后来我们把触发开关接在压力机的操作杆上,师傅一按操作杆就自动触发录制,卡着那0.3秒的接触点拍,最后出来的镜头,客户的总工程师看了都说“我在车间待了20年,第一次知道金属变形的瞬间是这样的”。
(三)声音设计别全靠后期配罐头音,要收“低频次声”。很多人拍工业片,现场根本不收音,后期随便找个“轰隆隆”的机器音效往上一叠,听着吵得慌,但是一点力量感都没有。真正有压迫感的设备声,不是高频的噪音,是那种你站在机器旁边能感觉到胸腔跟着震的低频声。我们拍大型设备的时候,一定会带两个接触式麦克风,一个贴在设备的机架上,收金属结构传导的震动声,一个放在离设备10米左右的地面上,收地面传导的低频声,后期混的时候,把这两个声音的音量拉到-18db左右,再叠一点轻微的操作声,比如按钮的咔哒声、液压阀的泄气声,不用开很大音量,观众看的时候会不自觉觉得“这个机器劲真大”。不瞒你说,早年我们拍过一个破碎机的片子,后期图省事找了个打雷的音效当破碎机的声音,客户看完说“听着是挺响,但是我们在车间待久了,一听就不是我们机器的声,我们的机器开起来,是脚底板先麻,再听见声”,后来我们专门回去重新收了一次声,光接触式麦就贴了4个位置,剪完之后给客户看,客户刚听了两秒就说“对,就是这个劲,隔着屏幕都觉得震得慌”。收音的成本其实不高,两个接触式麦租赁一天才300块,但是出来的效果,比你花几万块做特效都实在。
(一)别总拍无尘车间的白大褂,要拍“微米级的对抗”。很多人拍精密制造,镜头一进车间就是拍穿无尘服的工人在那走,一尘不染的操作台,亮得反光的地面,看着挺高级,但是观众看完根本不知道你精密在哪。精密制造的核心是公差控制,你得把“人跟微米级误差较劲”的过程拍出来,才叫真的硬核。比如给苏州一家做手机结构件的客户拍片,我们没拍大家都拍的无尘车间全景,专门拍三个细节:第一个是磨床师傅磨完零件,拿气枪吹掉表面的切削液,手指戴着无尘指套轻轻蹭一下零件边缘,那动作轻得像摸刚出生的小孩;第二个是质检室里,三坐标测量仪的探针往零件表面落,探针接触零件的瞬间,屏幕上的数字跳到0.002mm就不动了,我们给这个探针落的镜头拍了个100帧的慢动作;第三个是装配师傅拿镊子夹着直径0.1mm的定位销,对准孔位的时候,手稳得连呼吸都停了半秒,销子插进去之后,师傅轻轻吁了口气。就这三个镜头,比你说十句“我们精度达到微米级”都管用。这里说个行内的小技巧:拍精密操作的镜头,别用自动对焦,一定要用手动对焦,把焦点锁在操作的那个点上,比如探针的针尖、镊子的尖、零件的边缘,焦点稍微虚一点,那个精密感就全没了,我们一般拍这种镜头,会配一个专门的跟焦员,眼睛盯着监视器,手搭在跟焦环上,哪怕呼吸带来的轻微晃动,都要随时调整焦点,一天拍下来,跟焦员的眼睛都是红的。
(二)微距拍摄别光拍金属反光,要拍“加工痕迹的秩序感”。现在拍精密零件,很多人喜欢拿个微距镜头怼着零件拍,打个硬光,拍出金属的冷反光,觉得这样有质感,其实拍出来的东西跟淘宝上的金属零件主图没区别,根本体现不出制造的精度。真正的精密零件,表面的加工痕迹是有秩序的:比如车削加工的零件,表面的刀纹是一圈圈均匀的螺旋线,没有断纹、没有乱纹;比如研磨加工的平面,对着光看是均匀的磨砂质感,没有一丝划痕;比如焊缝的鱼鳞纹,每一片的大小、间距都是一模一样的,像印上去的一样。我们拍这些细节的时候,不会打很亮的硬光,而是用侧逆光,从45度角打过来,让加工的痕迹在光线下形成细微的阴影,那个秩序感一出来,不用旁白说,观众就知道这个零件做的很细。给个参数参考:拍金属零件的微距,光圈别开太大,开到f8-f11,景深够大,才能把整个加工面的纹理都拍清楚,灯光用3200k的暖光打侧逆,别用5600k的冷光硬打,冷光打出来的金属发蓝,像不锈钢餐具,暖光打出来的金属是带着温润的金属光泽的,更有工业质感。上次在西安给一家做航空航天精密零件的客户拍片,一开始摄影助理用冷光打,拍出来的零件跟家里的不锈钢勺子似的,客户的工艺主管看了直摇头,说“我们这零件磨了3天,你拍的跟地摊上买的五金件似的”,后来换成暖光侧逆,把刀纹的阴影拍出来,工艺主管拿过去看了半天,说“对,这才是我们磨出来的活,你看这刀纹,连个断点都没有”。
(三)别回避“废品”,要拍“把误差拦在出厂前”的过程。说实话,我见过太多工厂宣传片,全是拍合格的零件、顺利的加工,一点差错都没有,看着假得很。真正做精密制造的,没有不出废品的,关键是你怎么把废品检出来,怎么把误差控制在出厂之前。我们拍精密制造的片子,一定会专门拍质检的环节,而且不是拍那种拿着零件看一眼就过的假镜头,是真的拍检出问题的瞬间:比如三坐标测量仪测完一个零件,屏幕上弹出红色的“超差”提示,质检人员拿个记号笔在零件上画个圈,放到红色的废品盒里;比如装配师傅装到一半,发现一个零件的配合间隙有点大,立刻拆下来,放到待复检的盒子里,哪怕这个零件只差了0.003mm,根本不影响使用。22年在宁波给一家做液压密封件的客户拍片,我们拍了一个镜头:质检的小姑娘拿着一个密封圈,在投影仪下看,发现边缘有一个肉眼几乎看不见的小缺口,直接扔到废品盒里,旁边的台账上记着“缺口0.02mm,报废”,客户的老板一开始说“这个镜头别放了,显得我们出废品似的”,后来我们跟他说,观众看了太多全是合格品的片子,你拍一个主动检出废品的镜头,反而让人觉得你对质量卡得严,最后他同意放了,结果片子发出去之后,好几个客户专门跟他说“就冲你们敢拍检废品的镜头,我们就敢跟你们合作”,那个片子播了半年,他们的询盘量比之前拍的片子高了40%多。
(一)别让工人停下活看镜头,要拍“肌肉记忆下的动作”。我见过太多工厂宣传片里的工人镜头:穿着干净的工服,站在机器旁边,对着镜头僵硬地笑,手里的工具都拿反了,看着特别假。真正在车间干了十年八年的老工人,干活的时候根本不会注意镜头,他们的动作都是刻在肌肉里的:比如开行车的师傅,操作手柄的时候,眼睛盯着吊的工件,手凭感觉掰手柄,根本不用低头看;比如磨床的师傅,听磨头的声音就知道进刀量够不够,手搭在导轨上,凭震动就知道工件有没有磨到位;比如电焊的师傅,焊枪走的速度稳得像机器人,焊完敲焊渣的动作,三下两下就把焊渣敲得干干净净,不多敲一下。我们拍工人的时候,绝对不会让他们停下活摆姿势,就是扛着长焦在旁边等,等他们进入干活的状态了,再悄悄拍。给个实操建议:拍工人操作的镜头,用70-200mm的长焦,在离工人5-8米的地方拍,别凑到跟前去,你一凑过去,工人就紧张,动作就僵了,长焦拍出来的画面自然,没有压迫感,工人的状态是最放松的。20年在株洲给一家做轨道交通装备的客户拍片,我们拍一个有28年工龄的电焊师傅,一开始他看见镜头就紧张,焊出来的焊缝都歪了,后来我们跟他说“你就当我们不存在,该怎么干怎么干”,我们扛着长焦在10米外等了他40分钟,等他焊完第三道焊缝,放松下来了,拿着焊帽擦额头上的汗,手上的电焊手套磨破了个洞,露出里面沾着焊渣的袖口,我们抓着这个镜头拍了5秒,后来这个镜头成了全片最打动人的镜头,客户说他们集团的董事长看了,专门问这个师傅是谁,要给他发技能标兵的奖金。
(二)别光拍年轻人的“活力”,要拍老工人手上的“痕迹”。很多工厂拍宣传片,喜欢找年轻的工人拍,觉得年轻有活力,上镜好看,说实话,真正能体现工厂技术积淀的,是那些干了二三十年的老工人的手。我们拍人物,一定会给老工人的手留镜头:手上的茧子、被电焊烫的疤、被切削液泡得发皱的指腹、指甲缝里洗不掉的机油、拿工具的时候指关节凸起的青筋。这些细节,比你拍10个年轻人对着镜头笑都有说服力。19年在洛阳给一家做轴承的老国企拍片,我们拍一个干了35年的装配钳工,他的手上有一道5厘米长的疤,是年轻的时候刮轴瓦刮的,他拿千分尺量轴承间隙的时候,手指上的茧子蹭过千分尺的刻度,那个镜头我们拍了个特写,没有旁白,就配了千分尺转动的“咔咔”声,后来片子在行业展会上放,一个跟他们合作了20年的老客户看完,指着屏幕说“这就是老王的手,他磨的轴,我闭着眼都能摸出来”。这里说个踩过的坑:早年我们拍工人,为了上镜好看,让工人把手洗得干干净净,工服也换成新的,结果客户的老厂长看了直接说“这不是我们的工人,我们的工人手上要是没点机油,那就是没干活”,后来我们再也不让工人特意洗手、换新工服了,就拍他们平时干活的样子,手上的油、工服上的印子,都是最好的背书。
(三)别拍“一群人竖大拇指”的烂俗镜头,要拍“班组里的默契”。说实话,我最烦的工业片结尾,就是一群工人站在车间门口,对着镜头竖大拇指,或者一起鼓掌,假得我脚趾头都能抠出个零件出来。车间里的人哪有那么多刻意的互动,他们的默契都在干活的细节里:比如开行车的师傅吊着重物往前走,下面的师傅不用喊,抬手比个手势,行车就稳稳停在位置上;比如两个师傅装配大零件,一个人扶着零件,另一个人拧螺栓,递扳手的时候根本不用抬头,手往后一伸,另一个人就把扳手递到手里了;比如徒弟给磨床师傅递切削液,师傅不用说话,徒弟就知道要倒多少浓度的。我们拍人物互动,就拍这些没台词的默契瞬间。上次在青岛给一家做船舶配件的客户拍片,我们拍两个师傅装配大型螺旋桨,一个师傅拿着铜锤敲楔铁,另一个师傅扶着楔铁,敲了三下,扶的师傅抬手比了个“停”的手势,拿塞尺塞进去量了一下,点了点头,两个人啥话都没说,就接着干下一个活,我们把这个镜头剪进去,客户的生产经理看了说“太真实了,我们班组里干活就这样,熟了之后根本不用废话,一个手势就懂”。这种镜头,比你拍多少群像、多少竖大拇指的镜头都打动人,因为这是真的,演不出来。
(一)下料锻造的段落,剪辑节奏要“卡着力点卡点”。很多人剪工业片,不管什么段落,都是一个镜头3-5秒,匀速往前推,看着跟念PPT似的,一点节奏都没有。剪重工业的段落,节奏一定要跟着力的走:比如下料的等离子切割,割枪走的时候,镜头可以留2秒,等割穿钢板、铁水往下滴的瞬间,切下一个镜头;比如压力机压锻件,压头往下走的时候镜头慢慢推,等压头接触锻件、氧化皮崩出来的瞬间,卡着那个点切镜头,甚至可以在那个点加一个1帧的黑场,配合低频的震动声,那个力量感一下就出来了。给个剪辑的参数参考:锻造、下料这类重型加工的段落,平均镜头长度不要超过2.5秒,但是遇到形变的关键瞬间,可以把那个高速镜头留到3-4秒,快慢结合,就像打拳一样,收拳的时候慢,出拳的时候快,打在点上才有力。我们18年给徐州的工程机械客户剪第一版片子的时候,剪辑师把锻造的镜头按匀速剪,一个镜头3秒,客户看完说“看着软塌塌的,不像我们造重型机械的劲”,后来我们重新剪,把所有的剪切点都卡在金属形变、设备发力的那个瞬间,比如压力机压下去的瞬间、焊枪起弧的瞬间、钢板吊起来落地的瞬间,全部卡着点切,改完之后客户看了,一拍大腿说“对,就是这个劲,看着就结实”。
(二)精密加工的段落,剪辑节奏要“憋着气慢下来”。跟重型加工的快节奏不一样,精密加工、质检的段落,节奏一定要慢,慢到让观众跟着屏住呼吸。比如拍三坐标测量仪的探针往零件上落,镜头从探针移动开始,一直拍到探针接触零件、屏幕上的数字稳定,这个镜头可以留6-8秒,不要切,就安安静静地拍,配着探针移动的细微电流声,观众自然会把注意力集中到那个针尖上,跟着紧张;比如拍师傅装配精密零件,镊子夹着零件对准孔位的过程,镜头可以一直跟着,直到零件稳稳落进去,师傅松口气,再切下一个镜头,这个过程哪怕有10秒都没关系,慢下来才能体现出那个精度的珍贵。这里说个行内的误区:很多人觉得剪片子节奏快才显得高级,其实不是,节奏是有张有弛的,前面锻造下料的段落快,到了精密加工的段落慢下来,一快一慢,观众的情绪才能被调动起来,要是从头到尾都是快切,观众看两分钟就累了,根本记不住东西。22年给苏州的精密结构件客户剪片子,一开始剪辑师把装配的镜头剪得很快,一个镜头2秒,客户的质检主管看了说“我们装这个零件要10分钟,你2秒就剪完了,显得我们干活太毛躁”,后来我们把质检和装配的段落平均镜头长度调到6秒,最长的一个探针落的镜头留了9秒,整个段落没有一句旁白,就靠细微的操作声撑着,看完之后客户的老板说“我看着都不敢大喘气,就怕把零件碰歪了,这才是干精密活的感觉”。
(三)别全是特写近景,要留“呼吸镜头”给观众缓神。我见过很多所谓的“硬核”工业片,从头到尾都是特写、近景,火花、铁屑、零件细节堆得满满当当,看3分钟就觉得眼睛累,喘不过气。真正舒服的剪辑,是每3-4个特写、近景之后,插一个大的全景或者空镜头,让观众的眼睛歇一下,我们叫“呼吸镜头”。比如拍了一堆锻造、焊接的特写之后,插一个车间里的高角度全景:行车吊着钢板在半空中慢慢走,地面上的工人在各个工位上忙,光线从车间的高窗斜下来,照出空气里的焊烟,这个镜头可以留5-6秒,不用配什么激昂的音乐,就留一点车间里的环境声,观众的情绪一下就松下来了;比如拍了一堆精密加工的微距镜头之后,插一个恒温车间里的温湿度计的特写,屏幕上显示温度22℃、湿度45%,或者拍一下切削液流回水箱的漩涡,这种空镜头不用传递什么具体信息,就是给观众缓神用的。说个早年的教训:17年我们给唐山一家钢铁企业拍片,剪第一版的时候,全是特写,从铁水出炉到钢板轧制,全是近景特写,节奏快得不行,我们自己看的时候都觉得眼睛酸,后来给客户看,客户的宣传部长说“看着是挺热闹,但是我怎么觉得喘不上气,像在车间里跑了一圈似的”,后来我们每3个特写就插一个大景,比如高炉的全景、轧钢线上红钢慢慢走的长镜头、车间外烟囱飘着白烟的空镜,改完之后再看,整个节奏就顺了,不会觉得累。
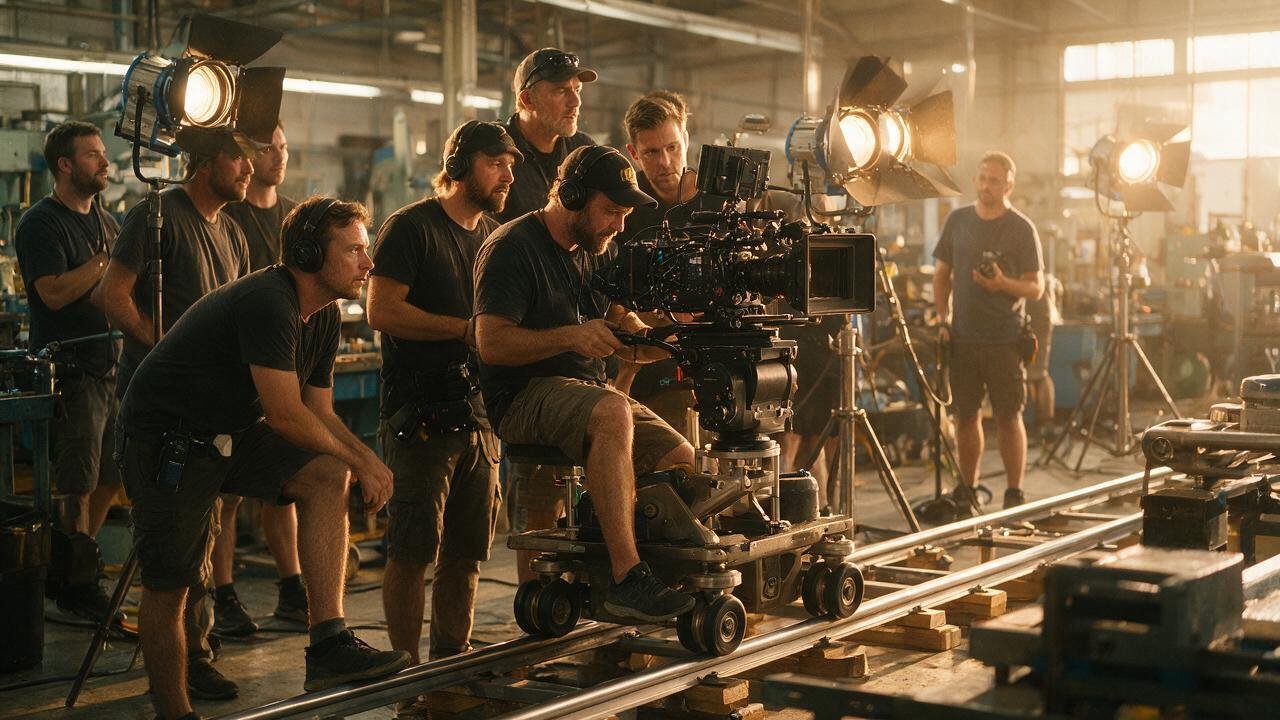
(一)别信“带个全画幅相机加两个镜头就能拍工业片”的野班子,器材该上就得硬上。说实话,这行现在鱼龙混杂,很多婚礼团队、短视频团队都来接工厂宣传片的活,报价比我们低一半,说什么“我们设备好,全画幅微单,拍出来跟电影似的”,真进了重工业车间就露馅。车间里光线暗、反差大,微单的动态范围根本扛不住,拍出来的弧光过曝成一片白,暗部死黑啥都看不见;拍大型设备的时候,没有重型脚架、没有悬浮云台,机器的震动能让镜头抖成筛子;拍高速镜头的时候,没有专业高速机,用微单的120帧拍,一到暗光就满是噪点。给大家算个实在的工业片器材成本账:要是拍普通的机加工、装配类工厂,5天拍摄周期,基础器材组(全画幅电影机+24-70/70-200镜头组+重型液压脚架+3灯组+基础收音设备)的租赁成本是每天1800-2200块;要是拍重工业锻造、重型设备,需要加高速机、长焦镜头、悬浮云台、防护外壳,器材成本每天要到7000-9000块;要是拍精密制造,需要加微距移轴镜头、微距灯光组、无尘拍摄配件,器材成本每天要到3500-4500块。那些报价比器材成本还低的团队,你真敢用?去年潍坊有个做农机的客户,图便宜找了个拍短视频的团队,12万拍个片子,结果进了铸造车间,相机没加防护套,铁屑溅到CMOS上,换个CMOS花了两万多,最后拍出来的素材一半过曝一半虚,耽误了客户的展会时间,最后又找我们救场,前前后后多花了十几万。
(二)别让客户的行政人员全程盯片,要拉上一线技术主管当顾问。很多客户拍片子,都是派个行政或者宣传岗的人全程对接,这些人大多不熟悉一线生产,拍出来的镜头看着好看,但是内行人一看就错:比如磨床的砂轮转向拍反了,比如工人拿量具的姿势不对,比如加工参数跟屏幕上显示的对不上,这种片子放给行业客户看,一眼就觉得你不专业。我们现在拍片,除了对接宣传口的人,一定会要求客户派一个在一线干了10年以上的技术主管或者班长当顾问,每天拍之前跟他对一遍当天的镜头,拍的时候让他在监视器旁边看着,有操作不对、流程不对的地方立刻指出来,给这个技术顾问的酬劳一般是每天800-1200块,这笔钱绝对不白花。19年在湘潭给一家做电机的客户拍片,一开始对接的是行政小姑娘,我们拍转子装配的镜头,她觉得挺好,结果当天下午请的车间老班长过来,一看就说“不对,你们装转子的时候,轴承没套加热套,这么冷装上去,轴承用两个月就坏了,这镜头放出去,同行得笑掉大牙”,我们立刻重拍,按正确的工艺拍了热装的过程,后来片子给他们的技术总看,说“这片子拍的懂行,没有外行话”。你想想,要是没个懂行的人盯着,把错误的操作镜头放出去,客户丢的人可比那点顾问费大多了。
(三)别追求“一天拍完所有车间”的高效率,重点镜头要留足等的时间。很多客户觉得,拍个宣传片嘛,不就是拿着相机拍一圈,一个车间拍半小时,一天就能拍完,说实话,真要拍出硬核的镜头,哪有那么快?你要等光线:车间高窗的阳光斜下来,刚好照在设备上的时间,可能每天就40分钟,去早了光太硬,去晚了光没了;你要等状态:工人进入干活的状态,不紧张不僵硬,可能要等一两个小时;你要等最佳的生产瞬间:比如万吨水压机压最大的锻件,可能一天就压那一件,你错过了就得等第二天;比如质检的时候刚好检出一个超差的零件,可能等半天都等不到。我们拍工业片,从来不会答应客户“一天拍完所有车间”,一般10分钟以内的片子,拍摄周期是4-6天,重点的锚点镜头,每个至少留半天的时间等。21年在德阳拍核电锻件的时候,为了等万吨水压机压那个最大的转子锻件,我们在车间等了整整两天,因为那个锻件加热要72小时,到点了才压,你总不能让客户为了拍个片子提前把锻件拿出来吧?最后压锻件的过程只有12分钟,我们架了5台机器,从不同角度拍,最后剪出来的镜头只有40秒,但是那40秒,是整个片子最有分量的镜头。要是你图快,一天拍完所有车间,根本等不到这些瞬间,最后拍出来的东西,可不就是流水账嘛。
天狐影视深耕摄影摄像、企业宣传片、VR航拍、AI影像全赛道,持续输出行业新闻、政策解读、技术干货与运营指南,打造专业影像知识阵地。
如需对接资质备案、定制拍摄、全案配套服务,可随时咨询专属客服
联系咨询
全国统一服务热线:13279489833 各城市分公司地址(西安总部/全国服务站) 北海服务站:北海市海城区北海大道209号国际金融大厦|13279489833 在线咨询入口 ©2026 陕西天狐影视集团有限公司 陕公网安备61011202001225号
 扫码咨询
 获取报价
全国300+城市可上门
精准定位 / 极速响应



用户评价
暂无评价
发表评价